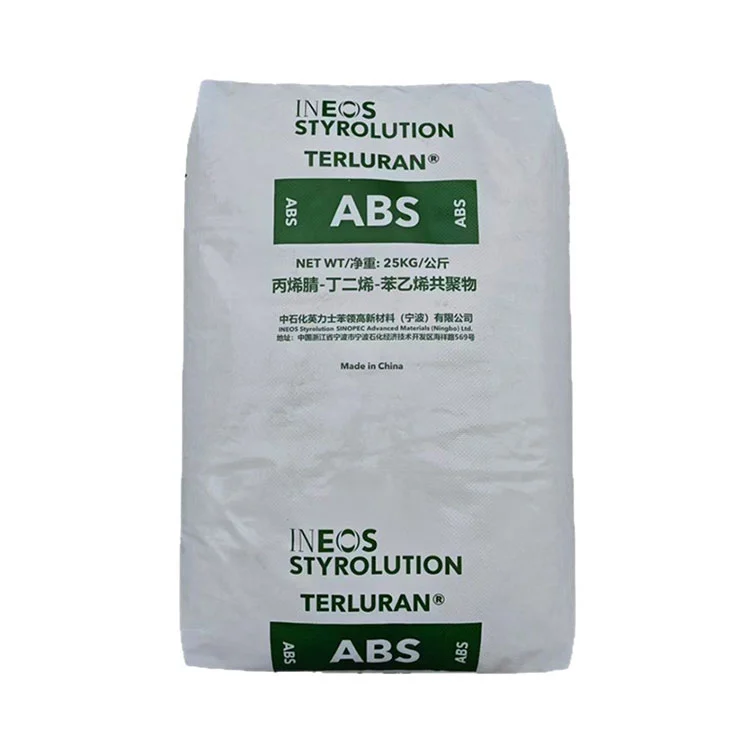
ABS ブロー成形グレードは、押出および膨張中に溶融樹脂が安定したパリソンを維持する必要がある中空製品に使用されます。主に射出成形用に開発されたABS材料と比較して、溶融強度、溶融安定性、伸び、耐衝撃性、肉厚コントロールを重視した材料です。 Nianjing は、加工方法、製品要件、数量、目的地に応じて、指定された生産者およびグレードから ABS 樹脂を供給および調達します。
ブロー成形では、樹脂はまず溶融パリソンとして押し出され、次に金型内で膨張します。したがって、溶融物は膨張前にパリソンをサポートするのに十分な強度を維持する必要があります。
| 財産 | ブロー成形における重要性 |
| 溶融強度 | 押出成形中のパリソンのたるみを軽減します |
| 溶融安定性 | 一貫した押出と材料分配をサポート |
| 溶融伸長性 | インフレ時の拡大に影響を与える |
| 衝撃強度 | 機械的衝撃にさらされる部品にとって重要 |
| 耐熱性 | 高温での使用と後処理に関連する |
| 表面品質 | 表示および塗装されたコンポーネントにとって重要 |
| 寸法安定性 | 冷却後の完成品寸法に影響を与える |
メルトフローレートは、異なるグレードを比較するときに役立ちますが、唯一の選択基準として使用するべきではありません。製造業者の TDS、溶融挙動、設備、金型設計、製品の形状も考慮する必要があります。
必要な材料特性は、製品のサイズ、壁の厚さ、機械的要件、使用条件によって異なります。
| 応用 | 主な考慮事項 |
| 大型中空部品 | 溶融強度、パリソンの安定性、肉厚制御 |
| 自動車部品 | 衝撃強度、耐熱性、寸法安定性 |
| ハウジングとカバー | 表面外観、剛性、耐衝撃性 |
| 技術部品 | 機械的特性、耐薬品性、寸法要件 |
| 塗装済みコンポーネント | 後加工時の耐熱性と寸法安定性 |
| 屋外用コンポーネント | 耐紫外線性および耐候性 |
同じ樹脂グレードを異なる製品に自動的に使用するべきではありません。製品の形状や加工条件により、材料要件が大幅に変化する可能性があります。
ブロー成形と射出成形の主な違いは、溶融樹脂に要求される挙動にあります。
射出成形は、閉じた金型に圧力をかけて充填します。ブロー成形では、まず溶融パリソンが形成されますが、膨張する前に安定した状態を保つ必要があります。したがって、溶融強度が不十分な材料では、パリソン形成中に過度のたるみや伸びが発生する可能性があります。
このため、射出成形 ABS グレードを ABS ブロー成形グレードに自動的に置き換えるべきではありません。同時に、処理ラベルのみで適合性を判断すべきではありません。特定のグレード、生産者の推奨、設備、製品寸法、および加工試行を合わせて評価する必要があります。
ABS は湿気を吸収する可能性があり、過剰な湿気はシルバー ストリーク、気泡、表面欠陥、または不安定な加工の原因となる可能性があります。
乾燥条件はグレードによって異なります。一部の ABS 素材は約 80 ~ 90°C で数時間乾燥されますが、実際の温度、乾燥時間、および水分要件は製造者の TDS に従う必要があります。
すべての ABS グレードまたは機械に適した単一の溶融温度はありません。必要な設定は、材料、押出機、ダイの設計、押出速度、製品の形状によって異なります。
一部の材料には約 195 ~ 220°C の温度範囲が適用される場合がありますが、これは関連グレードの文書でサポートされている場合のプロセス参照としてのみ使用してください。
押出速度、ダイギャップ、パリソンの長さ、および溶融温度は、パリソンの安定性と壁厚分布に影響を与える可能性があります。
大型または不規則な製品の場合、パリソンプログラミングを使用して膨張中の材料の分布を制御できます。冷却条件と金型の設計も、最終的な寸法と壁の厚さに影響します。
押出機またはダイ内の残留材料は、特に樹脂のグレードや色を変更する場合、色、表面の外観、溶融安定性に影響を与える可能性があります。
別の材料を加工する前に、押出システムとダイを装置および材料の供給者の推奨に従って洗浄する必要があります。
パリソンのたるみは、溶融した材料が自重で過度に伸びるときに発生します。これは、溶融強度、溶融温度、押出成形量、パリソンの長さ、ダイの設計、および処理時間の影響を受ける可能性があります。
たわみが発生した場合は、すぐに材質を変更するのではなく、樹脂グレードや加工条件を確認してください。
サメ肌、粗さ、フローマークには、過度のせん断、不適切な温度、不安定な押出、湿気、ダイの汚染、流路内の問題など、いくつかの原因が考えられます。
温度や押出速度の調整が役立つ場合もありますが、適切な補正は実際の加工条件によって異なります。
壁厚の変動は、不安定なパリソン形成、ダイギャップの変動、パリソンのプログラミング、金型設計、冷却条件、または不均一な材料分布によって生じる可能性があります。
したがって、材料の選択は壁厚制御の一部にすぎません。
標準の ABS は、長時間の UV 暴露に対する耐性が限られています。屋外用途の場合、予想される紫外線暴露、温度、色、使用条件に応じて材料を選択する必要があります。
用途に応じて、耐候性 ABS、UV 安定化グレード、ABS/ASA システム、または ASA 表面層が検討されます。
Nianjing では、指定された生産者とグレードの調達オプションを確認できます。以下の名称は市場参考として使用できますが、現在の技術データや推奨される加工方法については、選択する前に生産者に確認する必要があります。
| プロデューサー | グレード・シリーズ | 参照 |
| サビッチ | サイコラック® EXシリーズ | 厳選された押出および中空部品用途 |
| 上海錦湖サニー | BMシリーズ | 選択された用途向けのブロー成形指向の ABS |
| トリンセオ | マグナム™シリーズ | 厳選された押出および熱成形用途 |
| INEOS スチロール溶液 | ABSシリーズ | さまざまな処理要件とパフォーマンス要件 |
| 東レ | トヨラック®シリーズ | さまざまな加工用途に適した ABS 素材 |
特定のグレード、技術仕様、入手可能性は市場によって異なる場合があります。指定されたグレードについては、最新のメーカー TDS を使用して適合性を確認する必要があります。
Nianjing は、中国浙江省余姚市に拠点を置くプラスチック原料商社です。 ABS ブロー成形グレードを調達する顧客の場合、Nianjing は、必要な生産者、グレード、用途、数量、梱包、および仕向地に応じて利用可能な材料オプションを確認できます。
次の情報は、調達見積もりをリクエストするときに役立ちます。
| 要件 | 情報 |
| 加工方法 | ブロー成形 |
| 製品 | 中空部品、ハウジング、自動車部品など |
| 製品寸法 | 長さ、幅、高さ、またはおおよその体積 |
| 肉厚 | ターゲットまたは既存の肉厚 |
| 機械的要件 | 衝撃強度、剛性など |
| 熱要件 | 動作温度または処理後温度 |
| 外観 | 色、光沢、質感、表面の要件 |
| 野外露出 | 屋内、屋外、または紫外線への曝露 |
| 生産者・グレード | 推奨生産者または指定グレード |
| 量 | 必要量 |
| 行き先 | 国または港 |
指定されたグレードが入手できない場合は、同じ ABS 樹脂ファミリーに属しているという理由だけで代替するのではなく、加工挙動と必要な特性に基づいて代替材料を比較する必要があります。
ABS 樹脂は通常、メーカー標準のパッケージで提供されます。袋の重量、パレットの構成、積載方法、リードタイム、配送手配は生産者、グレード、数量、仕向地によって異なります。
グレードやメーカーにより供給状況が異なる場合がございますので、お問い合わせの際は必ずご確認ください。
安定したパリソン形成、制御された膨張、および適切な機械的性能を必要とする中空製品に選択されます。アプリケーションには、選択された自動車部品、ハウジング、保護部品、その他の中空技術製品が含まれます。
溶融したパリソンは、膨張する前にその形状を維持する必要があります。製品やプロセスに対して溶融強度が不十分な場合、パリソンが垂れたり過度に伸びたりする可能性があり、肉厚の制御がより困難になります。
自動的ではありません。射出成形グレードは、安定したパリソンの形成に必要な溶融挙動を持たない可能性があります。特定のグレードと生産者の加工に関する推奨事項は、使用前に確認する必要があります。
ABS は通常、水分管理が必要な場合、加工前に乾燥されます。乾燥温度と時間はグレードによって異なり、製造業者の技術的推奨事項に従う必要があります。
考えられる原因には、過剰なせん断、不適切な溶融温度、不安定な押出、湿気、ダイの汚染、またはフロー チャネルの問題が含まれます。材料を変更する前に実際のプロセスを確認する必要があります。
標準の ABS の長期にわたる耐紫外線性は限られています。屋外で長期間暴露する場合には、耐候性 ABS、ABS/ASA、またはその他の耐候性材料システムを検討することもできます。
きれいな製造スクラップは再粉砕して再利用できる可能性がありますが、許容量は特定のグレード、加工履歴、汚染、外観要件、および必要な機械的特性によって異なります。固定再生率をすべての ABS グレードに適用する必要はありません。
住所
中国浙江省寧波市余姚市中国プラスチック市
特定のプラスチック材料、ブランド、グレード、または数量をお探しですか?調達と在庫状況を確認するために、要件を Nianjing に送信してください。
可能な場合は、材料名、メーカーまたはブランド、グレード、数量、用途、および納期要件を含めてください。グレードが不明な場合は、用途と要件について簡単に説明してください。
Nianjing はお客様のお問い合わせを検討し、お客様の要件に基づいて適切な調達オプションを確認します。